


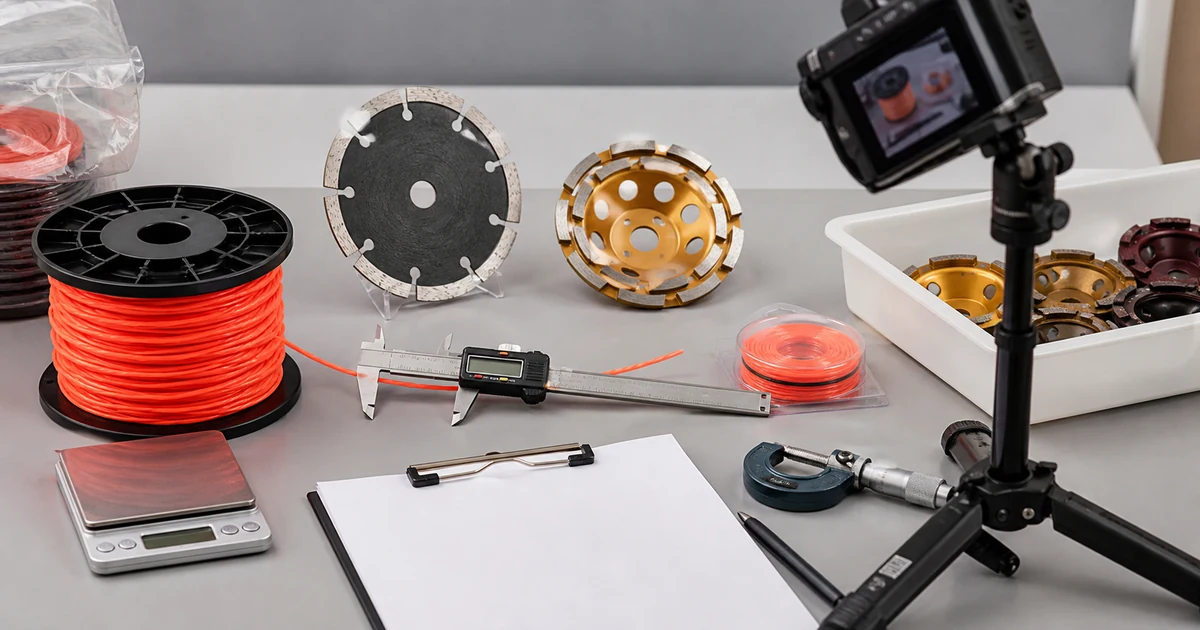
Контроль качества товаров из КНР нужен до того, как партия уехала. После отгрузки исправлять ошибки дороже и сложнее: товар уже упакован, деньги оплачены, маршрут запущен, а сроки продаж могут быть привязаны к сезону.
Для оптового покупателя качество - это не абстрактная оценка “хорошо” или “плохо”. Это набор проверяемых признаков: материал, размер, внешний вид, комплектность, упаковка, маркировка, работоспособность и допустимые отклонения.
Почему образца недостаточно
Образец показывает, что поставщик может сделать или предоставить конкретную единицу товара. Но образец не доказывает стабильность всей партии. В серийной поставке возможны отличия по материалу, цвету, сборке, упаковке или комплектности.
Поэтому перед заказом нужно зафиксировать:
- какой образец принят за эталон;
- какие характеристики критичны;
- какие дефекты недопустимы;
- какие отклонения допустимы;
- как проверяется упаковка;
- какие фото или видео нужны перед отгрузкой.
Без этого спор о качестве будет строиться на ощущениях.
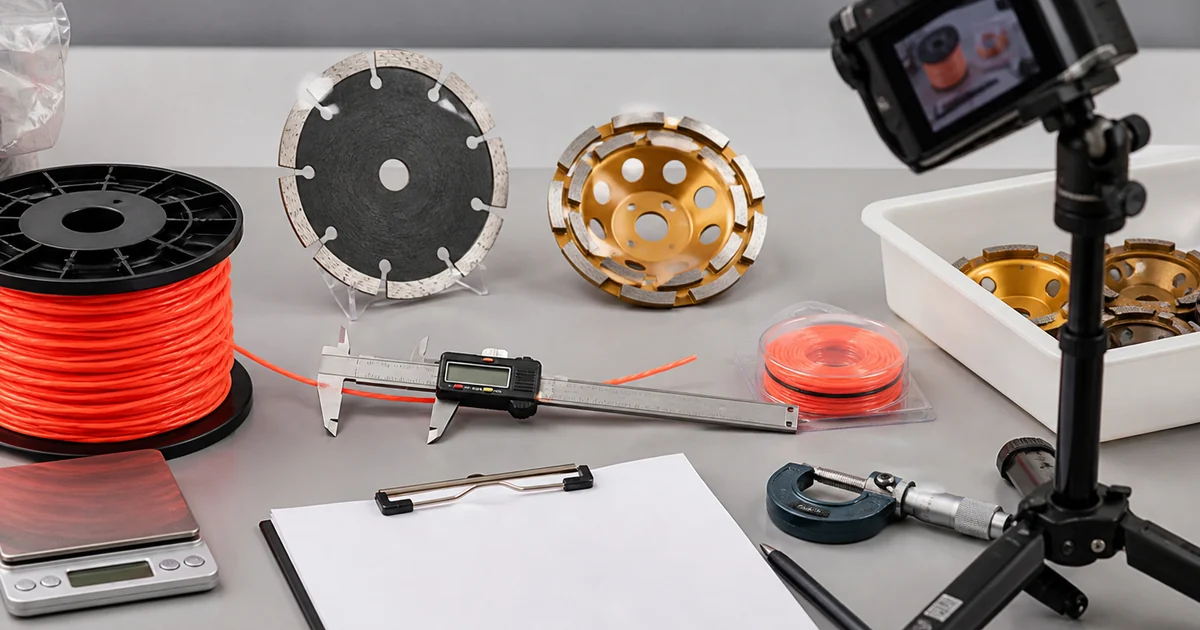
Что проверять до отгрузки
Проверка зависит от товара, но базовый список похож для многих категорий.
Обычно смотрят:
- соответствие товару в заказе;
- количество и комплектность;
- внешний вид;
- основные размеры;
- материал и заявленные характеристики;
- упаковку и маркировку;
- целостность коробов;
- фото партии перед отгрузкой;
- документы поставщика.
Для инструмента, расходников, оснастки и DIY-товаров особенно важны стабильность партии, упаковка и понятное назначение товара.
Упаковка как часть качества
Упаковка влияет не только на внешний вид. Она защищает товар, помогает складу принимать партию, влияет на объем, логистику и восприятие покупателя.
Слабая упаковка может испортить даже нормальный товар. Поэтому нужно заранее согласовать короб, вложения, маркировку, кратность и требования к транспортной упаковке.
Для СТМ в контроль добавляются артикулы и штрихкоды, вырубки, макеты индивидуальной, групповой и транспортной упаковки, а также печатный образец. Полный маршрут от выбора фабрики до упаковки партии собран на странице поставщиков из Китая и подготовки СТМ.
Фотофиксация
Фото и видео перед отгрузкой не заменяют полноценную инспекцию, но помогают снизить риск очевидных ошибок. Они показывают, что партия существует, как она упакована и соответствует ли внешне согласованным требованиям.
Запросите:
- общий вид партии;
- коробки и маркировку;
- крупные планы товара;
- упаковочный лист;
- проблемные места, если они возможны по категории.
Для дорогих или сложных партий стоит обсуждать отдельную проверку.
Приемка после доставки
Контроль не заканчивается в Китае. После прибытия партии нужна приемка: количество, коробки, повреждения, пересорт, комплектность и фиксация расхождений.
Если правила приемки не согласованы внутри компании, проблемы могут всплыть слишком поздно. Лучше заранее назначить ответственного и подготовить чек-лист.
Чек-лист контроля формируют не изолированно: его собирают из зафиксированного предложения поставщика, требований к партии СТМ и упаковке и роли товара в оптовой ассортиментной матрице. Так инспекция проверяет именно согласованную конфигурацию товара, а не абстрактное «качество».
Контроль будет управляемым только тогда, когда кандидат способен подтвердить технологию, материалы и повторяемость серии. Как собрать и отфильтровать таких кандидатов, показано в статье о поиске поставщика в Китае для оптового бизнеса.
При контрактном производстве план контроля должен быть связан с эталоном, BOM, версиями макетов и контрольными точками первой серии. Практика управления всем проектом описана в статье производство товара в Китае под своим брендом.
При инспекции СТМ недостаточно увидеть полосы на коробке: код сверяют с реестром, проверяют считывание и кратность на разных участках партии. Чек-лист системы дан в статье штрихкоды для товара и упаковки СТМ.
Контроль упаковки начинается до тиража: нужна утверждённая вырубка, контрольный макет и физический прототип, с которыми затем сравнивают серию. Процесс описан в статье как подготовить дизайн упаковки к производству.
При инспекции маркировку сверяют не визуально «в целом», а по SKU, версии макета, упаковочному уровню и считыванию кодов. Полная схема проверки описана в статье маркировка товаров из Китая до производства.
Упаковку для маркетплейса проверяют по измеримым критериям: допуски, фиксация, комплектность, считывание и результат испытаний. Полный маршрут контроля приведён в статье упаковка товаров для маркетплейсов из Китая.
Контроль серии должен опираться на утверждённый эталон, спецификацию и допустимые отклонения. Как подготовить такой эталон, разобрано в статье образцы товаров из Китая до заказа партии.
Инспекция серии должна подтвердить, что фактическая модель и компоненты соответствуют версии, для которой проводилась оценка. Связь образца, документов и партии разобрана в статье сертификация товаров из Китая до заказа.
Нанесение бренда проверяют по согласованному эталону, зоне, цвету и стойкости, а не только по фотографии готовой единицы. Критерии разобраны в статье как контролировать брендирование товаров.
Для партии триммерной лески результат измерения нужно связать с образцом и согласованной процедурой. Шаблон протокола проверки диаметра лески показывает, как записывать условия и отклонения без назначения универсального допуска.
Отчёт инспекции должен завершаться действиями по конкретным отклонениям. Порядок разбора замечаний и повторной проверки связывает дефект, исправление, доказательство результата и решение о дальнейшем движении проверенной партии.
Для дистанционного разбора задавайте фабрике конкретный состав фотографий. Задание на фотоотчёт производства связывает SKU, вариант, этап и ракурс, чтобы снимки помогали проверке, сохраняя границы того, что нельзя установить по изображению.
Для пильной гарнитуры замена по внешнему сходству создаёт риск неверной комплектации. В проверке применяемости шины разобраны сведения, которые закупщик должен получить до подтверждения партии.
Если несоответствие выявили уже после получения товара, первичная фиксация становится основой обращения к изготовителю. Рабочая карта рекламации помогает отделить факты, версии причин и согласованные действия.
При контроле партии малярных кистей образцы следует разделять по размеру, форме и материалу волокна. Размерный ряд кистей для оптовой партии помогает закрепить эти различия в спецификации до выборочной приёмки.
Образец алмазного диска проверяют под тот материал и оборудование, которые указаны в заявке. Порядок комплектации партии алмазных дисков помогает разделить артикулы до испытаний.
При приёмке отрезных кругов сверяйте исполнение и упаковку с эталонной строкой заявки. Контроль спецификации кругов показывает обязательные поля для каждой позиции.
При приёмке сверл по металлу сравнивайте диаметр, длину, хвостовик и состав упаковки с утверждённым образцом. Проверка партии сверл даёт перечень полей для сверки.
При выборочной приёмке валиков сверяйте образцы по материалу шубки, размеру, оси и составу комплекта. Таблица исполнения партии валиков помогает заранее определить, какие параметры проверять отдельно.
При приёмке буров сверяйте хвостовик, диаметр, рабочую и общую длину с утверждённым образцом. Чек-лист размерного ряда SDS-plus показывает, какие поля закрепить в спецификации до отгрузки.
При приёмке алмазных коронок сверяйте диаметр, крепление и комплект с утверждённым образцом. Матрица контроля коронок по плитке показывает, какие поля закрепить в спецификации до отгрузки.
При приёмке пильных дисков по дереву сверяйте посадку, зубья, кольца и упаковку с утверждённым образцом. Контроль партии пильных дисков описывает обязательные поля сверки.
При приёмке лепестковых кругов сверяйте форму, зернистость, посадку и упаковку с утверждённым образцом. Контроль партии лепестковых кругов описывает поля для сверки.
При приёмке кругов на ворсовой основе сверяйте градацию P, оборот, отверстия и пачку с утверждённым образцом. Контроль партии шлифовальных кругов даёт перечень полей для каждого SKU.
Фотоотчёт по алмазным чашкам должен показывать лицевое рабочее кольцо и оборотную посадку, чтобы пересорт был заметен до отправки. Спецификация алмазных чашек даёт признаки для сравнения с эталоном.
Фотография собранной коронки не доказывает, что все детали входят в продажную единицу. Проверка комплекта коронок показывает, какие крупные планы соединения и перечень компонентов запросить у фабрики.
Фотоотчёт ножовок должен показывать не только внешний короб, но и вложенное полотно металлической рамки или защиту зуба пилы по дереву. Приёмка ножовок по двум семействам даёт список отличительных кадров и кодов.
На фото струбцин отдельно показывают губки, накладки и положение механизма; общий снимок короба не подтверждает глубину захвата. Протокол приёмки струбцин задаёт измерения и состав комплекта для такого отчёта.
Для киянок фотоотчет должен разделять белый и черный боек, тип рукояти и короб каждого SKU; общий снимок смешанной партии скрывает пересорт. Матрица приемки киянок перечисляет проверяемые признаки.
На фото заклепочника пересчитывайте наконечники и ключ отдельно от корпуса, сверяя ведомость вложений. Приемка оптовой партии заклепочников разделяет недовложение и функциональную пробу.
Для категории «пассатижи» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: размерный ряд, рабочая геометрия и шарнир плоскогубцев собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «степлеры» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: тип 53 и регулировка удара собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «скобы» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: высота ножки и фасовка собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «адаптеры для торцевых головок» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: квадраты и комплект из трёх размеров собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «биты кровельные» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: размер шестигранника и фасовка собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «тёрки» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: подошва и фиксация абразива собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «пистолеты для монтажной пены» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: соединение и клапан собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «круги войлочные» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: размеры, посадка и контроль партии собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «круги синтетические» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: крепление и структура рабочего слоя собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «наборы коронок по дереву» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: состав и счёт комплектующих собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Для категории «коронки алмазные универсальные» общий план инспекции стоит дополнить рабочей геометрией и составом размерного ряда. В разборе закупки: посадка и подтверждённый режим работы собраны вопросы к образцу, проверке исполнения и приёмке партии. Эти пункты включают в задание контролёру до согласования заказа.
Итог
Контроль качества товаров из КНР для опта начинается с четких требований. Образец, упаковка, фотофиксация, проверка перед отгрузкой и приемка после доставки должны быть частью одной схемы.
Если вы готовите поставку и хотите заранее понять, где заложить контроль, отправьте данные товара и партии. Это поможет связать качество, упаковку и расчет поставки.