

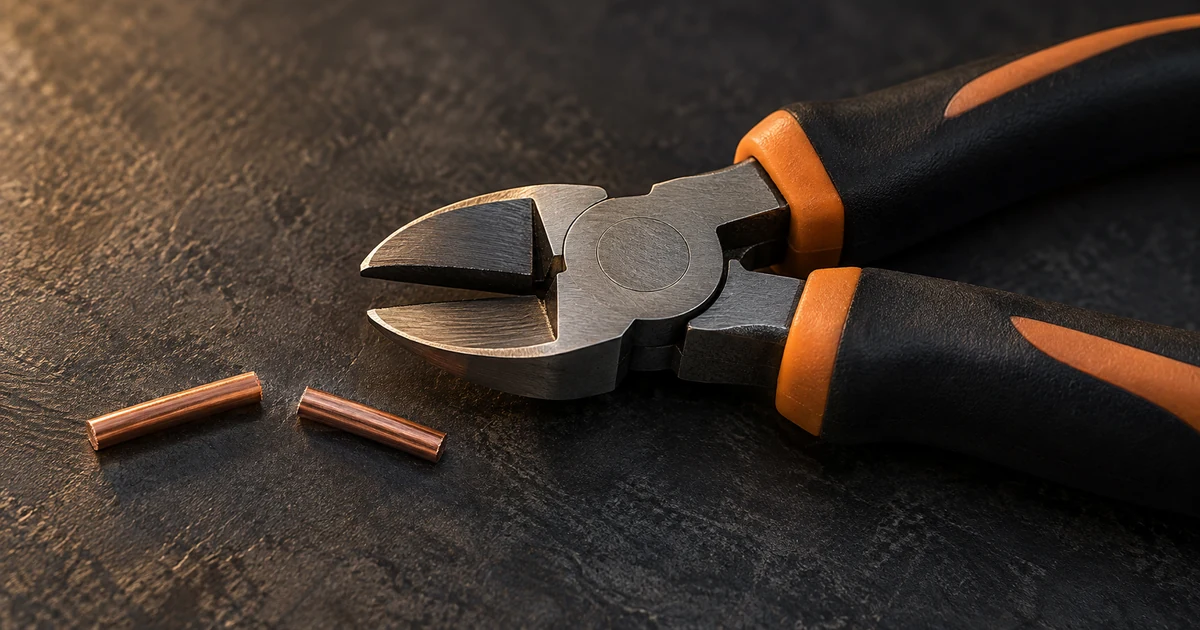
На бокорезы легко получить неверную заявку: покупатель называет только длину, поставщик подтверждает наличие, а после поставки выясняется, что инструмент проверяли на другой проволоке. Для оптовой партии нужно связать конкретную модель с материалом, размером контрольного проводника и способом оценки реза. Общая надпись на рукоятке не заменяет такого согласования.
В каталоге бокорезов выбраны исполнения 160, 180 и 200 мм с трёхкомпонентными рукоятками. У моделей 160 и 180 мм есть описание стали, обработки поверхности и упаковки. У исполнения 200 мм описание отсутствует. Эти различия важнее внешнего сходства: характеристики первых двух позиций нельзя автоматически распространить на третью.
Проволока и провод: какие данные нужны закупщику
Начните с фактического материала, который режут ваши покупатели. Под одним словом «провод» могут подразумеваться медная жила, многопроволочный проводник в оболочке или стальная проволока. В запросе укажите материал, конструкцию проводника, его размер и наличие изоляции. Для кабеля отдельно описывайте оболочку и внутренние жилы. Иначе поставщик не сможет подтвердить, что предложенная модель решает задачу.
Диаметр и площадь сечения являются разными величинами. Их нельзя подставлять в одну колонку без указания единиц. Размер изоляции также не сообщает размер металлической части. Если контрольный материал взят из производственного процесса, сохраните его маркировку и отрезок рядом с протоколом. При повторной проверке важно использовать сопоставимую заготовку, иначе изменение результата будет трудно отнести к инструменту.
Каталоги производителей бокорезов разделяют режущую способность по материалам проволоки. Это подтверждает необходимость такой классификации, но не даёт допуска для товара другой марки. Для выбранных местных карточек максимальный размер разрезаемого материала не указан. Нужен ответ по конкретной модели; испытание случайным гвоздём не заполняет этот пробел и способно повредить инструмент.
Что подтверждают описания исполнений 160 и 180 мм
Описания этих двух позиций называют хромованадиевую сталь, оксидированную и частично шлифованную рабочую поверхность, дополнительную закалку режущих кромок токами высокой частоты. В статье эти сведения используются как заявления карточек. Они не являются результатом независимого анализа металла и не устанавливают твёрдость, ресурс в циклах или допустимый размер стальной проволоки.
Заявленную сталь можно включить в согласуемую спецификацию, запросив подтверждение изготовителя. Если материал критичен для закупки, отдельно определите документ или метод проверки. Цвет головки и магнит не позволяют доказать марку стали. Также нельзя выводить качество термообработки исключительно из наличия строки о закалке: для проверки нужны применимые требования, согласованный образец и понятные ограничения эксплуатации.
Для модели 200 мм известны название, длина, трёхкомпонентная рукоятка и поле упаковки 60. В запросе оставьте отдельные вопросы о материале, обработке и режущем диапазоне. Это защищает сравнение предложений: длинное исполнение не будет выглядеть как полностью подтверждённое продолжение серии, пока поставщик не предоставит необходимые сведения.
Таблица для закупки и раздельного учёта
| Исполнение | Длина по названию | Поле упаковки | Индивидуальная / внутренняя упаковка | Подтверждено описанием | Вопрос к поставщику |
|---|---|---|---|---|---|
| Бокорезы с трёхкомпонентной рукояткой | 160 мм | 60 | 1 / 6 | Сталь Cr-V, обработка головки и кромок | Разрезаемые материалы и пределы |
| Бокорезы с трёхкомпонентной рукояткой | 180 мм | 60 | 1 / 6 | Сталь Cr-V, обработка головки и кромок | Условия проверки реза |
| Бокорезы с трёхкомпонентной рукояткой | 200 мм | 60 | Не заполнено | Только сведения названия | Сталь, обработка, внутренняя фасовка |
Упаковочные поля сохраняйте вместе с их единицами учёта. Для моделей 160 и 180 мм указаны значения 1 и 6, но перед заказом нужно подтвердить, какие именно упаковки они описывают. Поле 60 не следует объявлять минимальной закупкой. Коммерческая кратность и содержимое транспортного места относятся к разным условиям.
При расчёте в калькуляторе закупки разделите размеры по строкам. Если планируется набор инструментов, укажите состав набора отдельно. Потребность в десяти комплектах из бокорезов разных размеров не равна потребности в десяти единицах каждой произвольно выбранной позиции. В расчёте должны совпадать продаваемая единица, упаковка и фактическая комплектация.
Почему цифры зазоров из карточки требуют уточнения
В описаниях моделей 160 и 180 мм приведены значения: между режущими кромками 0,1 мм, зазор в шарнире в диаметральном направлении 0,5 мм на сторону. Также встречается строка о смещении кромок торцовых кусачек на 0,4 мм. Последний пункт относится к другому названному виду инструмента, поэтому его нельзя без проверки переносить в критерии приёмки бокорезов.
Даже остальные числа не становятся рабочей методикой автоматически. Нужно выяснить положение инструмента, направление приложения усилия, точки измерения и применяемое средство контроля. Один закупщик оценивает просвет на закрытом инструменте, другой измеряет под нагрузкой; результаты относятся к разным условиям. Запросите пояснение поставщика и привязку требований к выбранным артикулам.
До получения ответа используйте согласованный эталон и фактическую проверку операции, не записывая спорные значения как универсальную норму. Не скрывайте неоднозначную строку из исходной карточки: сохраните её в рабочем перечне вопросов. Исправление описания лучше выполнить до печати упаковки и создания торговой карточки, чтобы спорный допуск не оказался обещанием покупателю.
Кромка: осмотр до функционального испытания
Сначала проверьте чистоту режущей зоны и состояние поверхности. Осматривайте обе половины на предмет сколов, замятий, трещин и налипшего покрытия. При закрытии отметьте заметный перекос и несовпадение рабочего положения с образцом. Для сравнения нескольких экземпляров используйте одинаковое освещение: тень на шлифованной поверхности может выглядеть как дефект, которого при другом положении нет.
Инструмент с обнаруженным повреждением не отправляйте сразу на проверку резом. Сохраните его состояние, сфотографируйте крупно и выделите из исправных образцов. Дополнительный рез может изменить кромку и уничтожить доказательство исходного повреждения. Номер коробки, размер и дата осмотра должны оставаться связанными с фотографией конкретного экземпляра.
Внешний осмотр не доказывает весь рабочий ресурс. Он помогает убрать видимые дефекты и определить готовность к дальнейшей проверке. Для закупки важно различать три записи: «видимых повреждений не обнаружено», «контрольный материал разрезан по методике» и «ресурс подтверждён». Последнее требует отдельного испытания, которого обычная складская приёмка зачастую не предусматривает.
Как поставить контрольный рез
Опишите испытание до получения партии. Включите в протокол материал проводника, размер, положение в режущей зоне, последовательность операций и признаки приемлемого результата. Если изготовитель устанавливает ограничения, методика должна им соответствовать. Число резов также согласуйте заранее; нельзя оценивать одну модель после единственной операции, а другую после продолжительной работы и затем сравнивать их напрямую.
При проверке изолированного проводника смотрят на разрез металлической части и оболочки как на отдельные наблюдения. Отмечайте неполное разделение, необходимость повторного сжатия, характер смятия и повреждения режущих участков. Интерпретация зависит от задачи пользователя. Требование к чистоте среза для подготовки электроники может отличаться от требования к грубому разделению согласованной мягкой проволоки.
Рабочая проверка выполняется с соблюдением инструкции и обычных мер защиты. Не допускайте разлёта отрезков в сторону людей, не работайте с проводником под напряжением и не увеличивайте усилие случайными удлинителями. Неудачный рез нужно остановить и разобрать по материалу, состоянию кромки и настройкам испытания. Повторять операцию до разрушения инструмента не является приёмкой.
Шарнир и ручки: отдельные причины возвратов
После осмотра головки откройте и закройте инструмент без материала. Заедание может мешать подготовке повторного реза даже при хорошей кромке. Проверьте ход в сравнении с утверждённым образцом, отсутствие повреждений сочленения и поведение ручек при обычном рабочем сжатии. Любые численные требования к люфту устанавливайте только после устранения неоднозначностей карточки.
Трёхкомпонентная рукоятка описывает конструкцию накладки. Она не является подтверждением допуска к работе под напряжением. Изоляционные версии производители обозначают и документируют отдельно. Для выбранных товаров электрозащитные характеристики не указаны, поэтому в карточке продажи нельзя создавать впечатление диэлектрического инструмента по цвету ручек или слову «прорезиненный».
Осмотрите стыки материалов, края у головки, наличие разрывов и следов вращения накладки. Проверка с рабочей перчаткой помогает понять, не препятствует ли ручка закрытию инструмента и удержанию ладонью. Удобство фиксируйте как результат примерки конкретными пользователями, а не как гарантированную характеристику для любого покупателя и любой операции.
Для магазина, монтажников и производства нужны разные матрицы
Магазин должен помочь покупателю выбрать назначение. На полке полезнее показывать подтверждённые материалы для реза и длину, чем объединять всё под словом «кусачки». Если пределы пока не подтверждены, не заполняйте карточку характеристиками конкурентной марки. Размерный ряд можно продавать как разные исполнения без неподтверждённых обещаний мощности.
Монтажная организация согласует бокорезы с перечнем реальных проводников. Здесь образец проверяют на материалах, используемых в работе, и сохраняют результаты по каждой модели. При замене провода нужно повторно оценить применимость инструмента. Смена закупаемого кабеля может изменить рабочую задачу, хотя сам инструмент и его артикул остались прежними.
Для сборочного участка существенны повторяемость среза и работа в ограниченном пространстве. До формирования объёма партии дайте образцы сотрудникам, выполняющим операцию, затем соберите наблюдения. Потребность определяйте по числу рабочих мест и принятому порядку замены. Заявление о ресурсе без испытаний не должно становиться основанием заранее сокращать запас инструментов.
Партия и образец: как сохранить связь проверок
Эталон пометьте размером и датой согласования. Рядом храните контрольный проводник, спецификацию и фотографии головки. Общий порядок работы с эталонами описан в статье об образцах перед заказом партии. Для бокорезов добавьте к нему материал контрольного реза: без него сравнение двух поставок теряет главное условие.
При поступлении товара распределите проверяемые экземпляры по коробкам и исполнениям согласно согласованному плану. Нельзя проверять только модель 180 мм и считать результат подтверждением всей серии. Если обнаружены сколы в одной коробке, отметьте её и определите дальнейшие действия для связанной части партии. Не перемешивайте инструменты, пока происхождение каждого проверенного экземпляра не записано.
Разбор отклонений связывайте с фотографиями и условиями работы. Общие принципы фиксации доступны в материале о контроле качества оптовых поставок. Претензия по кромке должна объяснять, повреждение было найдено до реза или возникло после согласованной операции. Это разные ситуации, и решение поставщика зависит от сохранённых данных.
Какие вопросы закрыть до подтверждения заказа
Запросите документированные пределы для выбранных материалов, сведения о стали модели 200 мм, расшифровку упаковочных полей и пояснение спорных допусков. Уточните, одинаковы ли маркировка и форма головки внутри серии. Если требуется собственная упаковка, согласуйте слова о назначении с подтверждёнными характеристиками, чтобы рекламная формулировка не стала причиной ошибочного применения.
В итоговой заявке должны остаться отдельные строки для 160, 180 и 200 мм, количества, контрольные материалы и принятые условия проверки. Цена сравнивается после согласования этих полей: одинаковая длина при разных кромках и пределах реза не делает предложения равнозначными. Заявленные свойства сохраняют привязку к конкретным карточкам, а неизвестные сведения остаются открытыми вопросами до ответа изготовителя.
Как превратить жалобу клиента в решение по ассортименту
Если покупатель сообщает, что бокорезы «не режут», попросите уточнить материал и показать сам инструмент вместе с исходным проводником. Отдельно проверьте, совпадают ли исполнение и описание в продаже с фактически выданным товаром. Ошибка комплектации, работа с неподтверждённой стальной проволокой и скол новой кромки приводят к похожему сообщению, но требуют разных действий. Условие покупки и дату первого применения записывают до обсуждения возможной замены.
Для торговой точки полезна короткая форма возврата: складской код, длина, вид разрезаемого материала, описание результата, состояние кромок и наличие упаковки. Не просите покупателя снова повторять неудачный рез ради фотографии. Достаточно сохранить обнаруженное состояние и исследовать его по согласованному порядку. Если причина связана с ошибочным обещанием продавца, корректируют описание и обучение сотрудников, а не только отправляют претензию изготовителю.
Возвраты по серии собирайте раздельно. Несколько жалоб на одно исполнение могут показывать проблему конкретной партии, в то время как одинаковая жалоба на разные размеры может указывать на неправильно выбранную операцию. Сопоставьте данные с номерами коробок и результатами входной проверки. Такая таблица позволяет решить, нужно ли расширять инспекцию, менять модель для клиента или уточнять пределы применения в карточке товара.
Повторный заказ подтверждайте после закрытия выявленных вопросов. В запросе должны быть видны внесённые исправления: другое исполнение, уточнённый контрольный материал, обновлённая надпись или подтверждённый допуск. Простое увеличение следующей партии без этих решений переносит прежнюю причину возвратов на больший объём товара.
При обращении за оптовой поставкой инструмента приложите список размеров бокорезов и материалов, на которых будет проверяться рез. Укажите условия сравнения образцов, вариант упаковки и допустимые замены. Если кромка или её закалка ещё не подтверждены для конкретной модели, вынесите это в открытые вопросы заявки, чтобы ответ поставщика относился именно к выбранной позиции.