

У трещотки закупают не просто удобную рукоятку. Её приводной квадрат должен соответствовать выбранным торцевым головкам, длина должна быть указана для конкретной модели, а механизм должен повторять согласованную работу. Если оставить в заказе только «трещотка 45 зубьев», три разных исполнения окажутся одной строкой и склад потеряет связь с комплектами клиентов.
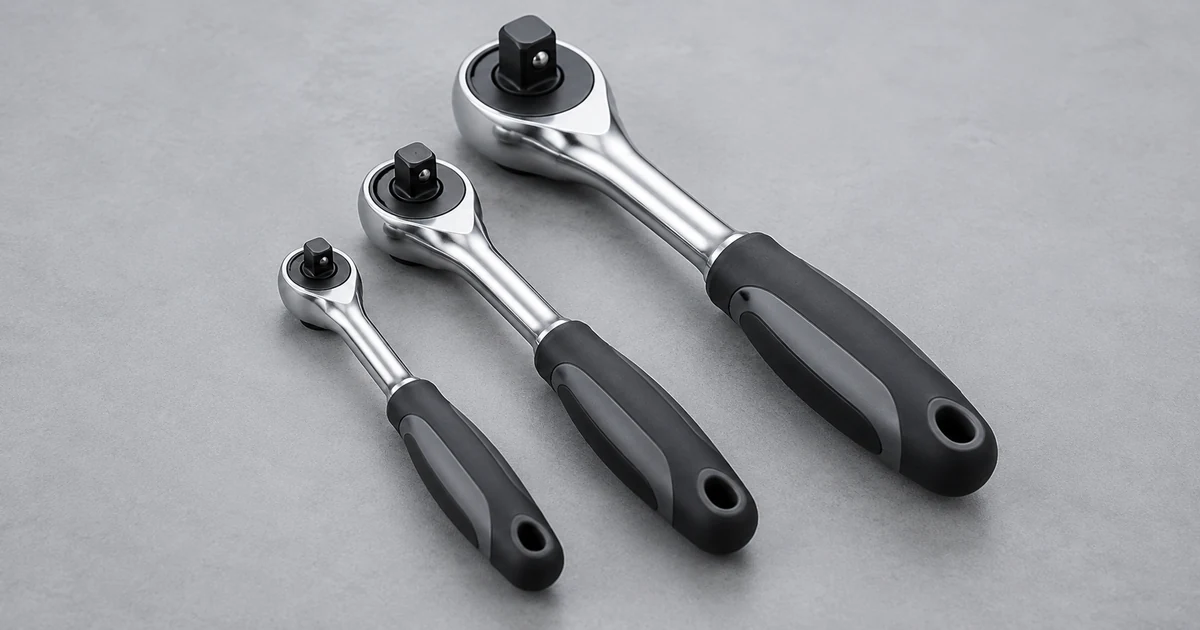
В каталоге трещоток рассматриваются модели 1/4 дюйма, 150 мм; 3/8 дюйма, 200 мм; 1/2 дюйма, 250 мм. У всех в названии указаны 45 зубьев и двухкомпонентная ручка. Описания заявляют Cr-V сталь, флажок переключения направления и прорезиненные вставки. Эти данные задают матрицу, но не подтверждают крутящий момент, ресурс или допустимость ударного применения.
Приводной квадрат связывает трещотку с головкой
В заявке квадрат записывают отдельным полем: 1/4, 3/8 или 1/2 дюйма. Это обозначение присоединения, а не размер гайки и не длина инструмента. Для каждого комплекта головок нужен подтверждённый размер присоединения. Сам факт нахождения головки и трещотки в одном наборе на изображении не устанавливает совместимость.
Если предприятие хранит несколько систем, разделите учёт и выдачу. Не пытайтесь закрыть неизвестную совместимость переходником, который не включён в согласованную комплектацию. Для такой комбинации понадобятся собственные ограничения всех элементов. Покупатель должен знать, получает ли он отдельную рукоятку или комплект с дополнительными деталями.
В карточках рассматриваемых позиций заявлено совместное применение с торцевыми головками, но состав комплекта не указан как перечень вложений. Поэтому не обещайте головку, удлинитель или адаптер вместе с трещоткой. Уточните комплектность до расчёта и отразите её в коммерческом предложении отдельным полем.
Три модели и разные упаковочные значения
| Приводной квадрат | Длина в названии | Зубьев в названии | Ручка | Поле упаковки | Индивидуальная / внутренняя |
|---|---|---|---|---|---|
| 1/4 дюйма | 150 мм | 45 | Двухкомпонентная | 120 | 1 / 20 |
| 3/8 дюйма | 200 мм | 45 | Двухкомпонентная | 90 | 1 / 15 |
| 1/2 дюйма | 250 мм | 45 | Двухкомпонентная | 50 | 1 / 5 |
Каждая длина в исходном ряду связана со своим квадратом. Нет оснований обещать вариант 1/4 дюйма длиной 250 мм или любую другую комбинацию по общей фотографии серии. Для нестандартного запроса нужен ответ поставщика о конкретной позиции. Матрица сохраняет только существующие три строки.
Упаковочные значения не устанавливают минимальный заказ и не определяют комплектность. Подтвердите единицу продажи, уровни фасовки и кратность заказа. Затем внесите каждую строку в калькулятор закупки. Суммарное число трещоток полезно для учёта, но оно не показывает, хватит ли каждой системы присоединения для конкретных наборов головок.
Длина и доступ к крепежу
150, 200 и 250 мм являются заявленными длинами в названиях. Точки измерения и допустимые отклонения не указаны. Если габарит определяет размещение в ложементе или работу в ограниченной зоне, запросите чертёж и проверьте образец. Размер головы и толщина корпуса отсутствуют в исходных карточках, их нельзя вычислять по длине рукоятки.
Для рабочего места важен доступ головки и возможность перемещения инструмента по предусмотренной операции. Проверять это следует с согласованной головкой и заготовкой. Сравнение одной рукоятки без присоединённого элемента оставляет неизвестной реальную комбинацию. Для торговой карточки различайте длину трещотки и общий габарит собранного инструмента.
Большую длину нельзя автоматически считать доказательством большего разрешённого момента. Численного предела в карточках нет. Если нагрузка является условием закупки, запросите сведения изготовителя. Не добавляйте трубу на рукоятку и не заменяйте отсутствующий параметр самостоятельной силовой демонстрацией на складе.
45 зубьев: характеристика без обещания ресурса
Все три названия и описания содержат число 45. Сохраняйте его как заявленную характеристику механизма. Она не подтверждает ресурс, допустимую нагрузку или превосходство над другой конструкцией. Для сравнения по условиям доступа понадобятся фактическая работа образца и сведения изготовителя, а не одно количество зубьев.
Не обещайте определённый рабочий угол только на основании этого числа. Даже теоретическое отношение полного оборота к числу зубьев не является документированным габаритом или результатом проверки конкретного изделия. Если покупателю нужен численный параметр, запросите его с условиями измерения. До ответа вопрос остаётся открытым.
Удобство переключения, свободный ход и удержание направления проверяют отдельно. Два механизма с одинаковым числом зубьев могут требовать собственного приёмочного плана по исполнению. Успех короткой пробы не превращают в обещание многолетней работы. Условия ресурсного испытания согласуют, если оно входит в закупку.
Флажок направления: штатная проверка на образце
Описания называют флажок переключения направления. Попросите инструкцию и покажите последовательность работы на согласованной модели. Проверьте доступность переключателя, предусмотренные положения и работу механизма в обоих направлениях по инструкции. Не приписывайте изделию нейтральное положение или блокировку, которых нет в подтверждённых данных.
В спокойной проверке фиксируют заедание, неполное включение, самопроизвольную смену положения и отличие от эталона. Под рабочей нагрузкой механизм оценивают только по согласованной безопасной процедуре и в пределах, указанных изготовителем. Нельзя назвать исправным экземпляр, который проскальзывает, объяснив это необходимостью «разработки» без подтверждения.
Сохраняйте результат для каждой системы присоединения. Проверка трещотки 1/2 дюйма не подтверждает состояние партии 1/4 дюйма. Даже при одинаковом описании это разные строки заказа с собственными экземплярами, упаковками и результатами. Если дефект повторяется, привяжите наблюдение к модели и транспортному месту.
Посадка головки и неизвестная комплектность
На образце проверьте предусмотренную посадку совместимой головки и способ её снятия. Осмотрите приводной квадрат и видимые элементы удержания. Их конструкция в исходном тексте не описана подробно, поэтому её нужно подтвердить. Не добавляйте в публичное описание кнопку быстрого сброса или шариковый фиксатор только потому, что такие решения встречаются у других трещоток.
Головка должна быть идентифицирована, а условия проверки сохранены. Люфт и удержание оценивают по согласованным критериям. Произвольный допуск «на глаз» не заменяет методики. Если экземпляр отличается от эталона, сначала зафиксируйте состояние и сочетание элементов, затем принимайте решение с поставщиком.
Для наборного предложения состав оформляют отдельной ведомостью. Общие варианты размещения разобраны в материале об упаковке набора инструментов. Для трещотки особенно важно совпадение квадратов вложенных деталей и сохранение маркировки системы. Иллюстрация комплекта не является ведомостью поставки.
Cr-V и двухкомпонентная ручка
Описания заявляют изготовление из хромованадиевой стали и содержат общие слова о длительном сроке службы при правильной эксплуатации. Сохраняйте Cr-V как заявление карточки, однако не превращайте его в точную марку стали и измеренную твёрдость. В исходных данных нет документированной нагрузки или срока службы.
Название «двухкомпонентная» и описание прорезиненных вставок относятся к ручке. Они не подтверждают изоляцию для электромонтажных работ и не являются разрешением применять инструмент рядом с токоведущими частями. Если требуется особое рабочее условие, нужен предназначенный для него товар с документами. Цвет накладок не доказывает защитные свойства.
На приёмке осматривают рукоятку на повреждения, отслаивание и отличие от эталона. Проверяют хват в согласованной операции, если это входит в программу образца. Удобство одного работника не становится обещанием всем пользователям. Химическую стойкость, сопротивление падению и другие отсутствующие параметры в карточку не дописывают.
Для магазина: матрица по существующим наборам
Магазину полезно связать ассортимент трещоток с продаваемыми головками и обращениями за заменой рукоятки. Квадрат должен быть понятен на полке и в учёте. Общее название «трещотка маленькая» создаёт ошибку, поскольку покупатель выбирает присоединение, а не только внешний размер.
Разделяйте продажи отдельного инструмента и комплектов. При сборке набора количество головок не выводится из упаковочного числа трещотки. Ложемент и ведомость состава должны соответствовать фактическим вложениям. Замена рукоятки другой длиной требует согласования и проверки размещения, даже если квадрат сохранён.
Долю трёх моделей определяют по спросу самого магазина, остаткам и обращениям клиентов. Каталог не задаёт готовую пропорцию заказа. Возвраты следует различать по причине: ошибочный квадрат, дефект механизма, нарушение комплектности или неподходящий габарит. Эти сведения помогают изменить конкретную строку вместо закупки общего количества «на замену».
Предприятие: учёт по рабочей комбинации
Снабжение начинает с перечня используемых головок и операций. Для каждого рабочего места фиксируют квадрат, длину и подтверждённые ограничения. Если нужна проверка под нагрузкой, требования получает изготовитель до заказа. Отсутствующий предел момента не следует компенсировать привычкой сотрудников применять большие усилия.
При выдаче сохраняют идентификацию модели и правила работы. Неисправный экземпляр выделяют с описанием условия обнаружения: переключение, свободный ход, посадка головки или рабочая операция. Запись «сломалась» не показывает, какое свойство требует проверки при следующей закупке. Осмотр и фотографии сохраняют до решения об обслуживании или замене.
Самостоятельный ремонт до фиксации состояния затрудняет разбор. Если изготовитель предусматривает обслуживание, его выполняют по согласованному порядку и отдельно отражают в учёте. Отремонтированная трещотка не является неизменённым доказательством первоначального дефекта поставки. Результат приёмки должен относиться к фактически проверенному состоянию.
Приёмка партии и итоговый запрос
Сверьте три модели, количество и уровни упаковки. Общий порядок изложен в статье о контроле качества оптовой партии. Для трещоток в лист добавляют квадрат, длину, ручку, переключение направления, штатный ход и посадку согласованной головки. Критерии и план отбора утверждают до поставки.
Окончательная заявка перечисляет 1/4 дюйма, 150 мм; 3/8 дюйма, 200 мм; 1/2 дюйма, 250 мм, в каждом случае 45 зубьев и двухкомпонентную ручку. Отдельное приложение хранит комплектность, сведения о материале, инструкцию и неизвестные до ответа ограничения. Упаковочные поля остаются связанными со своей моделью.
При повторном заказе сравните новую поставку с эталоном и зафиксированными сведениями. Изменение головы, переключателя, ручки или упаковки требует проверки соответствующей части запроса. Так закупка остаётся управляемой по совместимости и фактической работе, а одинаковое число зубьев не скрывает различий трёх инструментов.
Проверка матрицы до расчёта количества
Предположим, магазин готовит замену рукояток к уже продаваемым наборам. Перечень существующих наборов нужно разобрать по квадратам, а не по общему числу коробок. Для каждого сохраняют фактическую систему присоединения и требования к размещению. Это пример порядка планирования, а не подтверждение содержимого какого-либо набора из каталога.
Затем сопоставляют три существующие строки трещоток. Если комплект использует квадрат 3/8 дюйма, нужная строка рассматриваемого ряда имеет длину 200 мм. Не заменяйте её исполнением 1/2 дюйма из-за доступной упаковки или общей похожести ручки. Предложение с иной системой либо переходником требует самостоятельного согласования состава и условий работы.
После подтверждения совместимости рассчитывают количество продаваемых единиц и транспортных мест. Не делите потребность на 120, 90 или 50 до расшифровки поля упаковки и кратности. Сначала нужен ответ, какие единицы учитывает поставщик. В окончательном предложении покупатель должен видеть число трещоток каждого квадрата, единицу расчёта и схему вложения.
Карта проверки одного экземпляра
Карта содержит идентификатор модели, транспортное место и ссылку на актуальный эталон во внутреннем учёте. Затем сохраняют длину по согласованным точкам, состояние ручки, приводного квадрата и переключателя. Наблюдения должны быть воспроизводимыми. Формулировка «нормальный инструмент» не позволяет сравнить следующую партию или объяснить поставщику конкретное отклонение.
Для проверки посадки записывают использованную головку и предусмотренный способ удержания после его подтверждения. Для проверки механизма указывают направление и штатную последовательность действий. Если проводится рабочая проба, добавляют условия и критерий результата. Эти сведения нужны вместе, поскольку смена головки или операции может изменить результат, даже когда трещотка остаётся прежней.
Отдельно отмечают отсутствующие документы. Если изготовитель не сообщил допустимую нагрузку, карта не превращает проверку движения без нагрузки в её подтверждение. Если не согласован ресурс, несколько успешных циклов остаются результатом этих циклов. Такой способ записи сохраняет полезные факты и не создаёт свойства, которых никто не измерял.
Изменения при повторной поставке
Поставщик может предложить внешне обновлённую ручку при сохранении квадрата, длины и числа зубьев. До заказа нужно выяснить, какие детали действительно изменены. Фотография позволяет заметить различие, однако не устанавливает свойства материала и крепления накладки. Обновите эталон только после согласования, сохраняя прежнюю и новую идентификацию для склада.
При изменении упаковки проверяют маркировку квадрата, количество вложений и размещение в месте хранения. Новый внешний вид пачки не подтверждает прежнюю продаваемую единицу. Если одновременно меняется комплектность, это отдельное исполнение заявки. Приёмщик должен получить те же окончательные сведения, по которым снабжение рассчитывало количество.
Запрос на оптовую поставку
Для поставки товаров из Китая оптом перечислите три квадрата с их длинами и количеством. Укажите совместимые головки, требуемую комплектность и открытые вопросы по нагрузке, материалу и инструкции. Приложите эталон и согласованный лист приёмки. Такой запрос позволяет обсуждать конкретную рабочую комбинацию и упаковку каждой модели до подтверждения заказа.